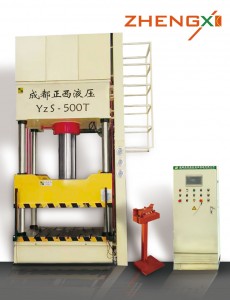
中国製OEM 3600t ダブルアクション油圧プレス
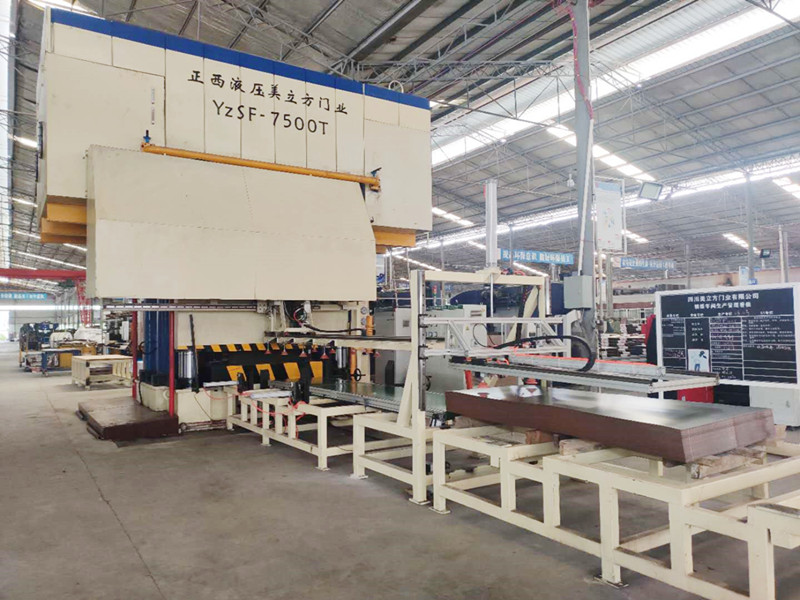
高度な技術と設備、厳格な高品質管理、リーズナブルな価格、優れたサービス、見込み客との緊密な協力により、OEM 中国 3600t ダブルアクション油圧プレスをお客様に最高の価格で提供することに専念しています。当社の製品は多くのグループや工場に定期的に供給されています。また、当社の製品は米国、イタリア、シンガポール、マレーシア、ロシア、ポーランド、中東にも販売されています。高度な技術と設備、厳格な高品質管理、リーズナブルな価格、優れたサービス、見込み客との緊密な協力により、OEM 中国 3600t ダブルアクション油圧プレスをお客様に最高の価格で提供することに専念しています。中国油圧プレス, プレス機現在、当社には専門の営業チームがあり、彼らは最高の技術と製造プロセスを習得し、長年の海外貿易販売経験を有しています。顧客と円滑にコミュニケーションを取り、顧客の真のニーズを正確に理解し、顧客一人ひとりに合わせたサービスと独自の製品を提供しています。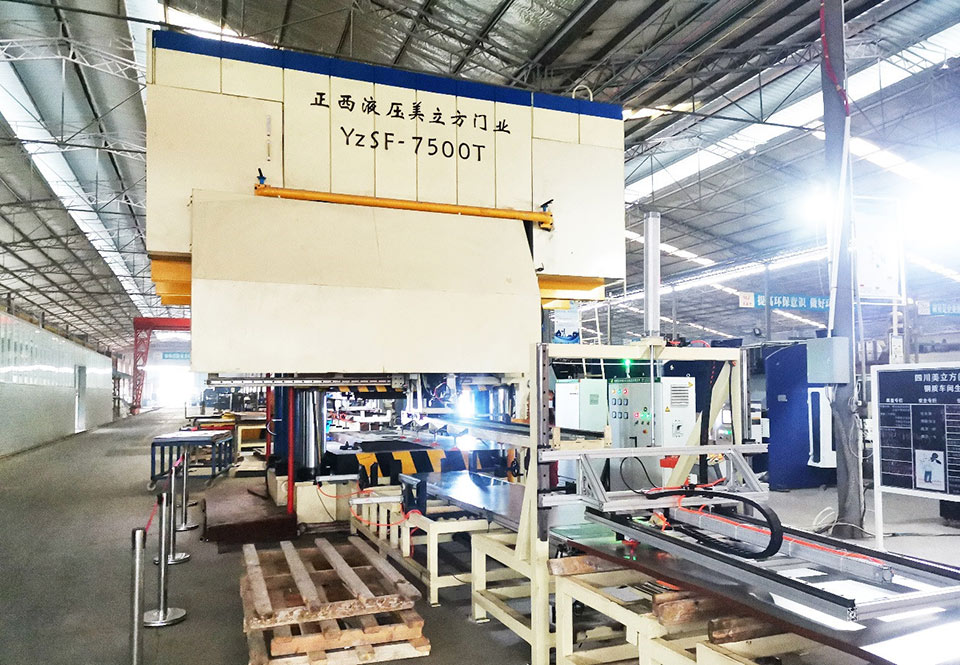
企業事例
応用
この機械は主に金属製ドアのエンボス加工に適しています。本装置は、優れたシステム剛性、高精度、長寿命、高信頼性を備えています。板金部品のエンボス加工は、1日3交代制の生産に対応しています。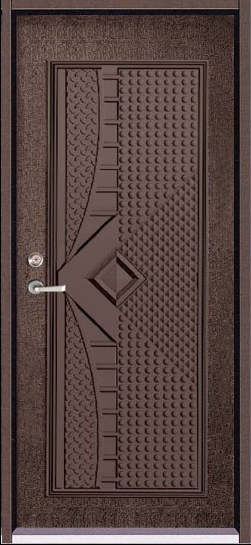
機械パラメータ
| 名前 | ユニット | 価値 | 価値 | 価値 | 価値 | |
| モデル | YZ91-4000T | YZ91-3600T | YZ91-2500T | YZ91-1500T | ||
| メインシリンダーの力 | KN | 40000 | 36000 | 25000 | 15000 | |
| 日光 | mm | 500 | 500 | 500 | 500 | |
| メインシリンダーのストローク | mm | 400 | 400 | 400 | 400 | |
| シリンダー数量 | / | 6 | 6 | 6 | 6 | |
| テーブルサイズ
| LR | mm | 1600 | 1600 | 1400 | 1400 |
| FB | mm | 2600 | 2600 | 2400 | 2400 | |
| スライダー速度 | 下 | mm/s | 80-120 | 80-120 | 80-120 | 80-120 |
| 戻る | mm/s | 100 | 100 | 100 | 100 | |
| 働く | mm/s | 10-15 | 10-15 | 10-15 | 10-15 | |
ドアのモールディングとパターン
 |  |
お客様にお選びいただけるよう、様々なデザインをご用意しております。金型もご提供可能です。金型は弊社工場でテストいたします。
| | |
この金型には、金型フレーム1セットと金型コア複数セットが含まれており、お客様は異なるパターンを作成することができ、金型フレーム1セットを購入するだけで済みます。
安全装置
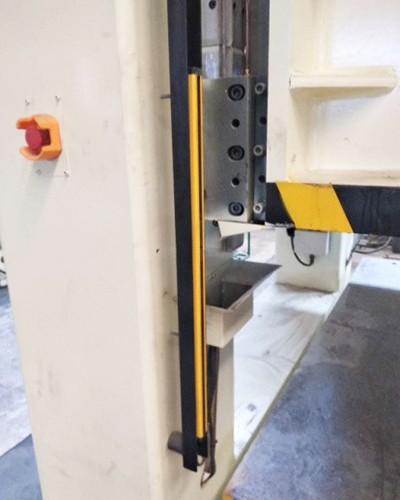
光電式安全ガード(前面・背面)
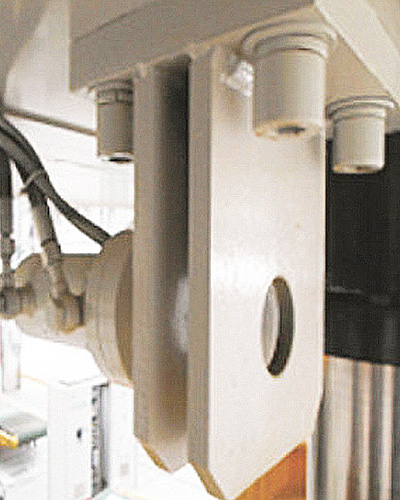
上死点でのスライドロック
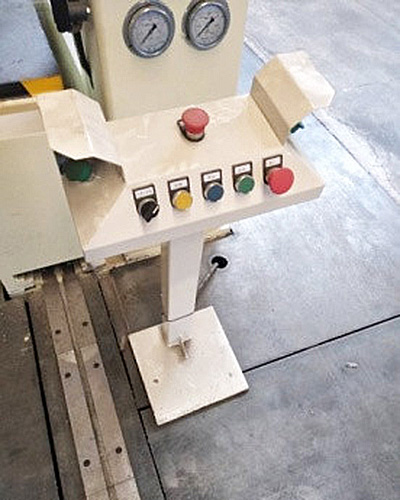
両手操作スタンド
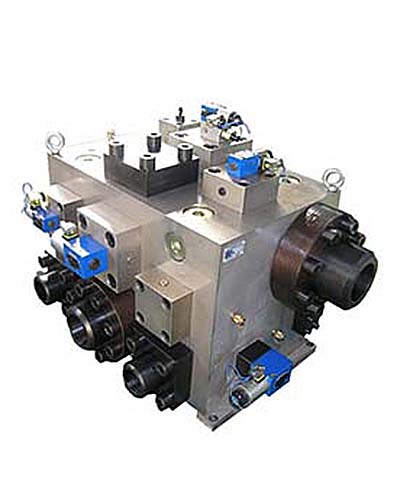
油圧サポート保険回路
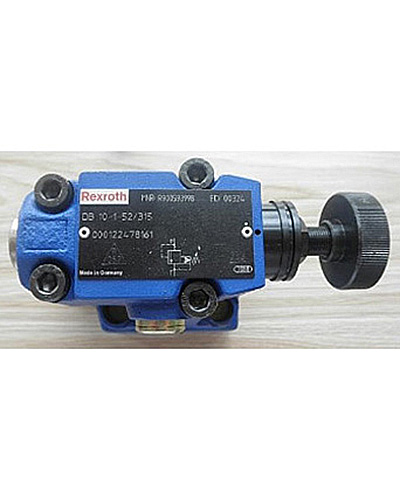
過負荷保護:安全弁
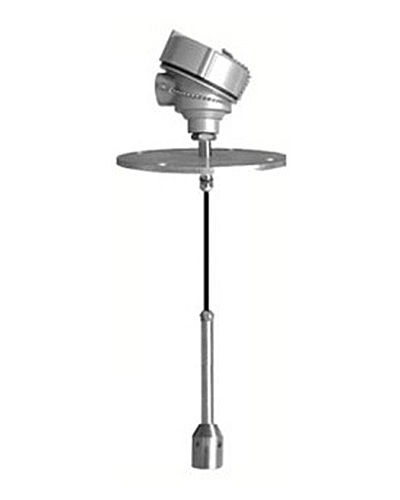
液面アラーム:オイルレベル
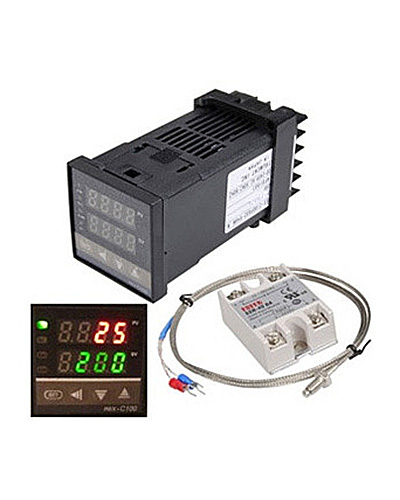
油温警告
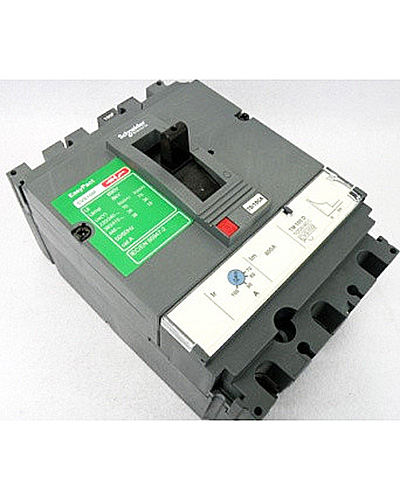
各電気部品には過負荷保護機能が備わっています。
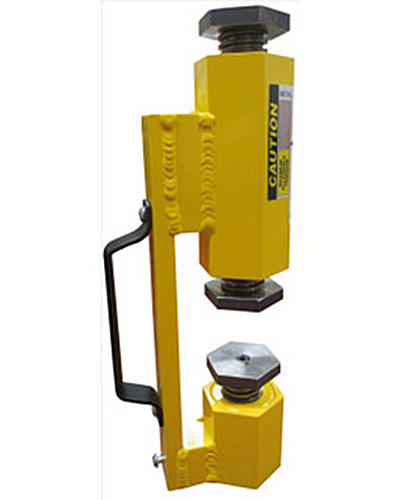
安全ブロック
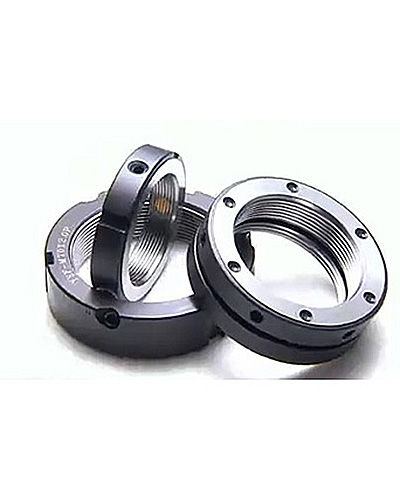
可動部品にはロックナットが備えられています。
プレス機のすべての動作には安全インターロック機能が備わっています。例えば、可動式作業台はクッションが元の位置に戻らない限り動作しません。可動式作業台が押圧している間は、スライドは押圧できません。競合動作が発生した場合は、タッチスクリーンにアラームが表示され、競合内容が示されます。
電気制御システム
1. 電気システムは、電源回路と制御回路で構成されています。電源回路は 380V、50Hz で、オイルポンプモーターの起動、停止、保護を担当します。制御回路システムは、PLC プログラマブルコントローラとタッチスクリーンメインコントロールを組み合わせて、工作機械のさまざまなプロセス動作サイクルを実現します。 2. 主電源分配制御コンポーネントはメインコントロールキャビネットに設置され、メインコントロールキャビネットは機体右側の地面に配置されます。機器実行コンポーネントはソフトワイヤで接続され、メインキャビネットのアウトレットは標準で、制御ラインは分解とオーバーホールが容易な航空用プラグインで接続されています。 3. 制御部のコア機能は、「PLC」プログラマブルロジックコントローラによって担われます。工程の要件に応じて、変位センサ、移動スイッチ、圧力センサなどの検出要素によって測定された信号に基づいて、メイン制御コンポーネント(選択スイッチ、ボタンなど)から発行されたコマンドが、機械のスイッチング値とアナログ値を処理して、油圧パイロットバルブなどのデバイスを駆動し、油圧アクチュエータシリンダの圧力と変位を制御し、機械の製造工程を完了します。スライダーのストロークは絶対変位センサによって制御されます。変位センサは、コラム内部の上部に配置されます。ストロークと位置の変換ポイントは、タッチスクリーンに直接設定して表示できます。さらに、予期せぬ状況での二重保護のために、上限および下限リミットスイッチがあります。4. 装置の中央操作制御パネルはメイン制御キャビネットに配置され、タッチパネルの産業用ディスプレイ画面、動作状態表示灯、必要な操作ボタンと選択スイッチがパネルに配置されます。電気システムは、電源回路と制御回路で構成されています。電源回路は380V、50Hzで、オイルポンプモータの起動、停止、保護を担当します。制御回路システムは、PLCプログラマブルコントローラとタッチスクリーンメインコントロールを組み合わせて、工作機械のさまざまなプロセス動作サイクルを実現します。主電源分配制御コンポーネントはメインコントロールキャビネットに設置され、メインコントロールキャビネットは機体右側の地面に配置されます。装置実行コンポーネントはソフトワイヤで接続され、メインキャビネットのアウトレットは標準で、制御ラインは分解とオーバーホールが容易な航空用プラグインで接続されます。 5. 制御部のコア機能は「PLC」プログラマブルロジックコントローラによって担われます。プロセスのニーズに応じて、メインコントロールコンポーネント(選択スイッチ、ボタンなど)から発行されたコマンドは、変位センサ、移動スイッチ、圧力センサなどの検出要素によって測定された信号に基づいて、機械のスイッチング値とアナログ値を処理して、駆動油圧パイロットバルブなどのデバイスが油圧アクチュエータシリンダの圧力と変位を制御し、機械の生産プロセスを完了します。スライダのストロークは絶対変位センサによって制御されます。変位センサは、コラム内部の上部に配置されています。ストロークと位置変換ポイントはタッチスクリーン上で直接設定および表示できます。さらに、予期せぬ状況での二重保護のために、上限および下限リミットスイッチがあります。6. 装置の中央操作制御パネルはメイン制御盤に配置され、タッチパネルの産業用ディスプレイ画面、動作状態表示灯、必要な操作ボタンと選択スイッチがパネル上に配置されています。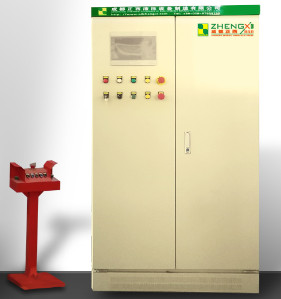
油圧システム
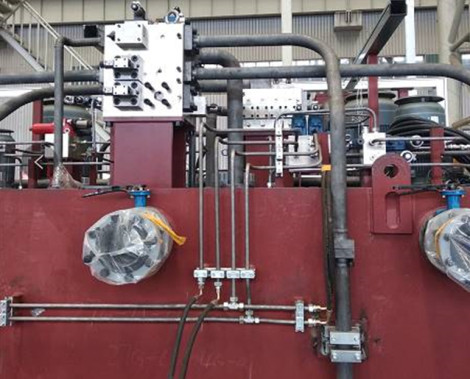
特徴:1. オイルタンクには強制冷却ろ過システム(工業用プレート式水冷装置、循環水による冷却、油温≤55℃)が設定されており、機械が24時間安定して加圧できることを保証します。 2. 油圧システムは、応答速度が速く伝達効率の高い一体型カートリッジバルブ制御システムを採用しています。 3. オイルタンクには、外部と通信するためのエアフィルターが装備されており、作動油が汚染されないようにします。 4. 充填バルブと燃料タンク間の接続にはフレキシブルジョイントが使用されており、振動が燃料タンクに伝わるのを防ぎ、オイル漏れの問題を完全に解決します。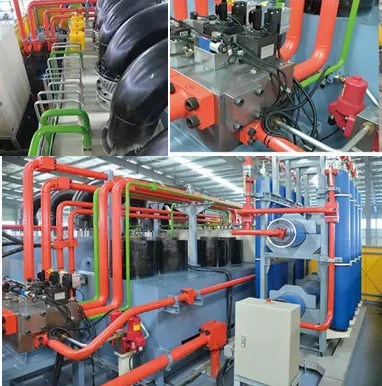
テクニカルモーション
1.プレス機は、調整(インチング)、手動、半自動、全自動の4つのモードで操作でき、作業モードも定距離成形と定圧成形の2つのモードに分けられます。2. 定距離モード:スライドとクッションの現在位置が所定の位置に達すると、現在の動作は停止します。スライドの定距離値は、スライドの全ストローク範囲内にあります。3. 定圧モード:スライドとクッションにかかる現在の圧力が所定の圧力に達すると、現在の動作は停止します。4. 微調整(インチング):対応する機能ボタンを操作して、対応する動作を完了してください。ボタンを1回押すと、プレス機が1回インチングします。ボタンを離すと、プレス機は停止します。このモードは主に、プレス機の調整や金型の交換に使用されます。5. マニュアル:各機能ボタンを押すと、対応する動作が実行されます。ボタンを押すたびに、1つの動作が実行されます。6. 半自動式:両手押しボタンで1サイクルを完了:両手ボタンを押すと、プレス機は一連の処理動作を完了します(サイクル処理は事前に設定する必要があります)。
本体の溶接仕様
| スタイル | TLCH | KB | 要求 |
|
| A側 H=T2/3 B面 H=T1/3 C≥4 L≤3 | A面 60° B面 35° 1/4≤K≤T | まず両面仮付け溶接を行い、次に裏面溶接、最後に仕上げ溶接を行う。 |
| 円筒底部
| 図面によると | 図面によると | まず両面仮付け溶接を行い、その後裏溶接を行い、仕上げ溶接後に熱を保持する。 |
 | A側 H=T/2 B面 H=T/3 C≥4 L≤3 | A面 60° B面 35° 1/4≤K≤10 | まず両面仮付け溶接を行い、次に裏面溶接、最後に仕上げ溶接を行う。 |
 | V字溝 H=T/3 C≥4 L≤3 | 40°≦B≦60° 1/4≤K≤8 | まず両面仮付け溶接を行い、次に裏面溶接、最後に仕上げ溶接を行う。 |
 | ダブルV溝 H=T/3 C≥4 L≤3 | 40°≦B≦60° 1/4≤K≤8 | まず両面仮付け溶接を行い、次に裏面溶接、最後に仕上げ溶接を行う。 |
 | V字溝 H=T/3 C≥4 L≤3 | 40°≦B≦60° 1/4≤K≤8 | 上記のようなT字形加工後、T字形加工完了後に傾斜板を溶接する。 |
|
| V字溝 H=T2/3 C≥4 L≤3 | B≤60° 1/4≤K≤10 | まず仮付け溶接を行い、次に裏溶接を行い、最後に仕上げ溶接を行う。 |
 突き合わせ接合

 ブラインドゾーン
身体構造の許容範囲表
| 構造 | アイテム | 許容範囲 |
 | 胴体構造外部要素の対称性(間隔許容差△b) | b≤1000 △b≤1.5 1000 b>2000 △b≦3.0 |
 | 胴体構造は長方形(対角線Lの許容誤差△L) | L≤2000 △L≤3.0 2000 L>4000 △L≦5.0 |
 | 柱構造の頂部と地盤の平行度t(上下板を含む傾斜) | h≤4000 t≤2.0 4000 h>8000 t≦5.0 |
 | 胴体構造の上部および下部ボードのずれ | L≤2000 t≤2.0 L>2000 t≤3.0 |
溶接角度の許容誤差
| 学年 | 短辺サイズ mm | |||
| ≤315 | >315~1m | >1~2m | >2m | |
| A | ≤1.5 | ≤2.0 | ≤2.5 | ≤3.0 |
| B | ≤2.5 | ≤3.0 | ≤3.5 | ≤4.0 |
| A | ±20′ | ±15′ | ±10′ | _ |
| B | ±1° | ±45′ | ±30′ | _ |
溶接形状および位置の許容誤差
| 学年 | 基本サイズ mm | |||||
| ≤315 | >315~1 | >1~2m | >2~4m | >4~8m | >8m | |
| A | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| B | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 10.0 |
| C | 3.0 | 5.0 | 9.0 | 11.0 | 16.0 | 20.0 |
高度な技術と設備、厳格な高品質管理、リーズナブルな価格、優れたサービス、そして見込み客との緊密な協力により、当社はOEM中国3600tダブルアクション油圧プレスをお客様に最高の価格で提供することに尽力しています。当社の製品は多くのグループや工場に定期的に供給されています。また、当社の製品は米国、イタリア、シンガポール、マレーシア、ロシア、ポーランド、そして中東にも販売されています。中国油圧プレス, プレス機現在、当社には専門の営業チームがあり、彼らは最高の技術と製造プロセスを習得し、長年の海外貿易販売経験を有しています。顧客と円滑にコミュニケーションを取り、顧客の真のニーズを正確に理解し、顧客一人ひとりに合わせたサービスと独自の製品を提供しています。